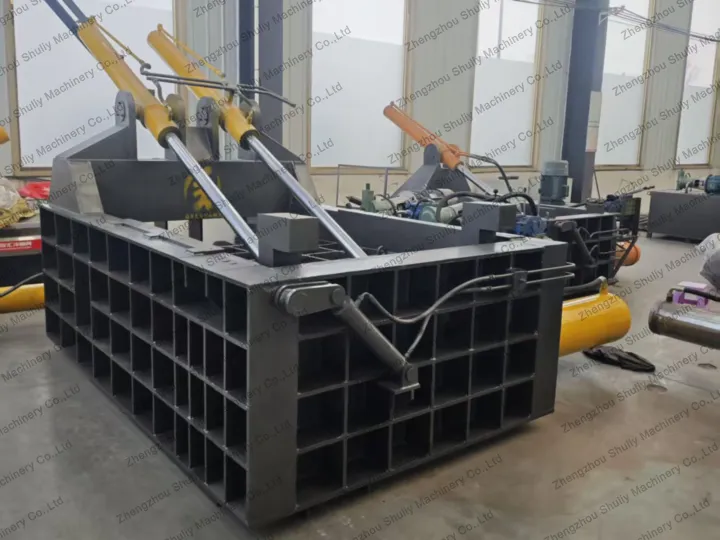
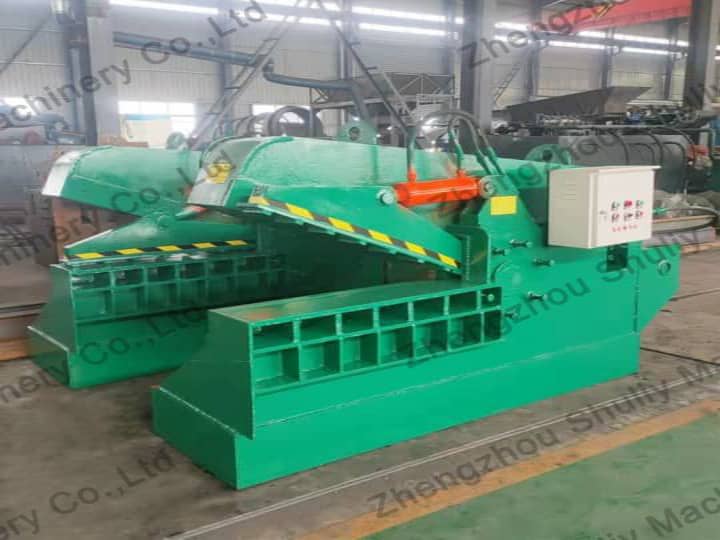
قیچی فلزی هیدرولیک به طور گسترده در برش سرد ضایعات فولادی استفاده میشوند. قیچی فلزی برای مواد خام فلزی مختلف از جمله فولاد گرد، فولاد مربع، فولاد زاویه، ورق فولادی، لوله فولادی، آرماتور ضایعاتی، بلوک فشرده کوچک، ورق فولادی و غیره مناسب است. به دلیل ساختار طراحی ساده، نرخ خرابی پایین، فشار برش بالا، هزینه نگهداری کم و عمر طولانی، دستگاه برش فلز هیدرولیک محصولی ایدهآل در صنعت متالورژی است. مشخص است که جنس تیغههای قیچی تمساحی کلید عملکرد تیغه و همچنین هسته تجهیزات است. دستگاه برش ضایعات فلزی میتواند الزامات سخت برای بخش نهایی ورق را برآورده کند. برش ماده مورد نظر صاف و بدون پلیسه است. این مقاله عمدتاً انواع تیغه و نصب آنها را که مورد توجه کاربران است معرفی میکند.
آیا تیغههای قیچی تمساحی باید تا حد امکان سخت باشند؟
هدف اصلی برش تیغهها انواع مواد فلزی سخت است، بنابراین سختی تیغه باید کافی باشد. علاوه بر این، مقاومت به سایش تیغههای قیچی تمساحی نیز مهم است زیرا به طور مکرر استفاده میشوند. سختی و مقاومت به سایش تیغه برش عمدتاً به عملیات حرارتی در فرآیند ماشینکاری بستگی دارد. هنگام برش ورق آهن، هرچه سختی تیغه بیشتر باشد، مقاومت به سایش آن بیشتر است. با این حال، باید توجه داشت که سختی بیش از حد میتواند منجر به شکنندگی لبه تیغه شود و هنگام برش ورق آهن با سختی یا ضخامت زیاد، شکستگی تیغه به راحتی رخ میدهد. بنابراین، عملیات حرارتی تیغه برش کلید تعیین سختی است و همچنین مستقیماً بر عملکرد تیغه تأثیر میگذارد.
انواع تیغههای دستگاه قیچی تمساحی
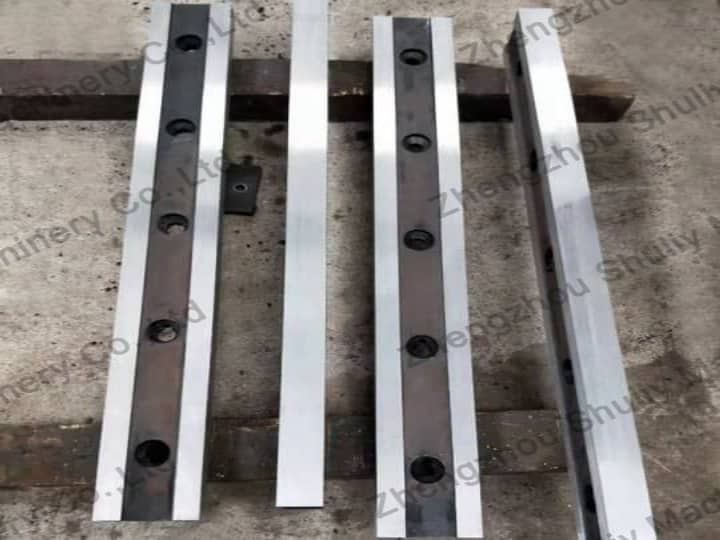
جنس استاندارد تیغههای قیچی تمساحی 9CrSi است و سایر مواد معمولاً شامل T10، 6CrW2Si، Cr12MoV، H13، فولاد آلیاژی و غیره میشود.
1. برای فولاد ابزار کم آلیاژ: ماده رایج تیغه 9CrSi و غیره است و سختی عملیات حرارتی تیغه در محدوده HRC58-62 درجه است. به طور ویژه برای برش فولاد ضد زنگ استفاده میشود و برای برش ورقهای نورد گرم، فولاد ضد زنگ، ورقهای متوسط و ضخیم مناسب است.
2. فولاد ابزار کربنی معمولاً از مواد 65، 75، T8، T10 و غیره استفاده میکند. سختی عملیات حرارتی تیغه تولید شده از این ماده در محدوده hrc57-59 درجه است. برای بازیافت و برش ورقهای نورد سرد معمولی کربن پایین، ورقهای معمولی A3 و ضایعات مناسب است. این ویژگی هزینه پایین و قیمت محصول مناسب دارد.
3. برای فولاد ابزار آلیاژی، ماده تیغه قیچی ورق میتواند 4Cr5MoSiV1 (h13k)، H13 و غیره باشد. تیغه این ماده برای شمش نورد گرم، برش گرم ورقهای فولادی متوسط و ضخیم استفاده میشود که با مقاومت در برابر دمای بالا و آنیل دشوار مشخص میشود.
مشخصات تیغه: تیغههای استاندارد از موجودی در دسترس هستند و ابزارهای برش غیراستاندارد را میتوان با توجه به نیازهای خاص سفارشی کرد.
چگونه تیغههای دستگاه قیچی تمساحی هیدرولیک را نصب کنیم؟
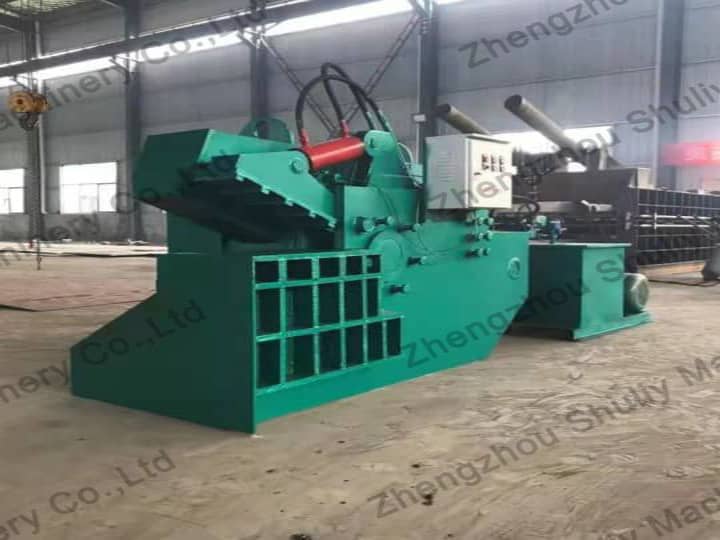
مراحل نصب تیغههای قیچی تمساحی
- تمیز کردن و اندازهگیری
محل قفل را با دقت تمیز کرده و ابزار برش را روی برجک نصب کنید. سپس، انحراف تیغههای قیچی فلزی را در طول کورس 100 میلیمتر اندازهگیری کنید که نباید از 1 میلیمتر تجاوز کند.
- بررسی وضعیت عمودی
به طور کلی، روش تشخیص عمودی بودن تیغه دستگاه برش ضایعات فلزی بررسی برادههای تولید شده است. اگر براده تولید شده توسط قطعه کار به صورت رشتههای بلند به یک طرف جریان یابد، ممکن است تیغه قیچی تمساحی به درستی نصب نشده باشد. پدیده دیگر سایش زودهنگام در گوشه گرد تیغه برش است. این نشان میدهد که یک طرف تیغه تحت فشار بیشتری نسبت به طرف دیگر است.
- بررسی شرایط برش
در حین نصب، یک برخورد جزئی نیز میتواند باعث انحراف شود. بنابراین، در اسرع وقت پس از نصب، شرایط برش ابزار برش را بررسی کنید، که میتواند به شناسایی و جلوگیری از خرابی جدی تیغه قیچی فلزی کمک کند.
- بازرسی موقعیت نسبی
ملاحظه مهم دیگر موقعیت لبه برش نسبت به محور قطعه کار است. از جمله مشکلات رایج میتوان به سایش زودهنگام و خرابی ناگهانی، شکل نامناسب براده، زبری ضعیف سطح جانبی و لرزش اشاره کرد.
- توجه به ارتفاع تیغههای قیچی تمساحی
هنگامی که تیغه کمی بالاتر از مرکز نصب شود، نیروی مماسی میتواند بر روی سطح بزرگتری از تیغه عمل کند. این کار استحکام تیغه برش را افزایش میدهد و تیغهها را محکم در شیار قرار میدهد.