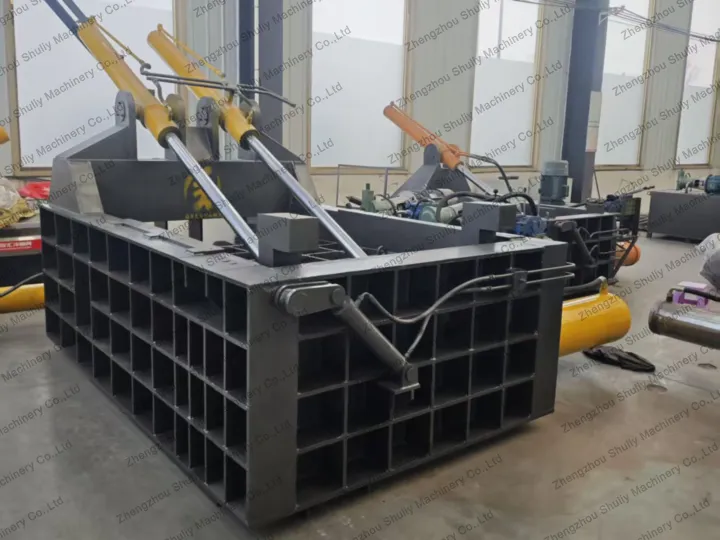
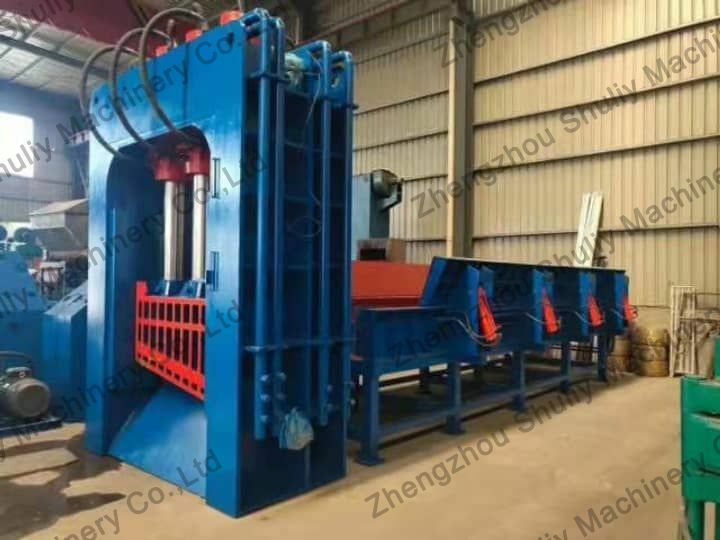
به عنوان یک تجهیزات هیدرولیکی برش و برش در مقیاس بزرگ، قیچی گیوتینی ضایعات فلزی (دستگاه برش دروازهای) عمدتاً از دروازه، سیلو، سیستم هیدرولیک و غیره تشکیل شده است. قیچی دروازهای هیدرولیک برای کارخانههای مختلف فرآوری آهن قراضه مناسب است و میتواند ضایعات فلزی خانگی، ضایعات مهندسی، ضایعات تخریب، نبشی و ناودانی، لوله و سایر ضایعات فلزی را برش دهد. حالت کار به دو صورت کنترل از راه دور خودکار و نیمه خودکار تقسیم میشود. برای کاربران قیچی دروازهای، درک عملیات تعویض تیغه و مشخصات ایمنی کار با قیچی ورق فلزی ضروری است. در ادامه معرفی کلی مربوطه آورده شده است.
جنس تیغه قیچی گیوتینی ضایعات فلزی سنگین
تیغهها بخش اصلی قسمت برش قیچی دروازهای هستند. تیغههای قیچی دروازهای تولید شده توسط شرکت ما پس از کوئنچ و آهنگری، مدولاسیون مواد، کوئنچ ثانویه، آزمایش مواد و پرداخت نهایی با ماشین ابزار برای استفاده روی قیچی فلزی مجهز شدهاند. مواد تیغه عمدتاً به H13، LD، SKD-11، D2، Cr12MoV، 6CrW2Si، 9CrSi، T8، T10 و غیره تقسیم میشوند. پس از ماشینکاری، سنگ زنی و عملیات حرارتی، سختی این نوع قیچی گیوتینی ضایعات فلزی میتواند به HRC 50-63 برسد. قیمت تیغههای ساخته شده از مواد مختلف اغلب متفاوت است و همچنین تفاوتهایی در عملکرد برش و مواد قابل استفاده وجود دارد.
نکات احتیاطی برای تعویض تیغههای برش
پس از انتخاب تیغه، باید تیغه قدیمی قیچی دروازهای تعویض شود. در فرآیند تعویض، به تنظیم فاصله تیغه توجه کنید، یعنی تنظیم فاصله دهانه برش تیغه متحرک و تیغه ثابت. در حین تنظیم، ابتدا فاصله بین تیغههای بالا و پایین را به 0.5 میلیمتر تنظیم کنید و سپس با یک حسگر ضخامت از ابتدا تنظیم کنید تا فاصله در تمام طول تیغه اساساً یکسان باشد و سپس لبه تیغه را به فاصله صفر برگردانید. سپس کاربران باید تنظیم دقیقی انجام دهند. در حین کار با دقت مشاهده کنید و هرگز اجازه ندهید تیغههای بالا و پایین به هم بچسبند. برای تیغه تیز، اگر بر روی لبه ورق برش خورده پلیسه وجود دارد، میتوان فاصله بین تیغههای بالا و پایین را به طور مناسب کاهش داد. از طریق تنظیمات فوق، تیغههای دستگاه برش دروازهای قابل تعویض بوده و فاصله به طور منطقی تنظیم میشود.
نحوه کار ایمن با قیچی گیوتینی ضایعات فلزی
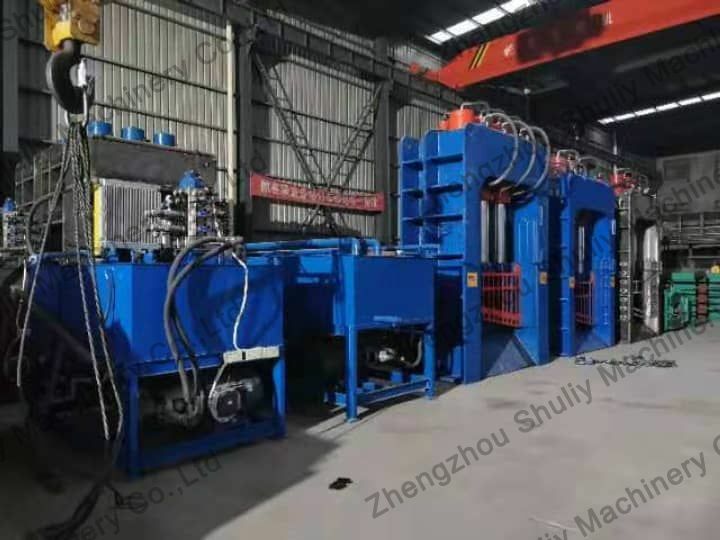
عملکرد ایمن قیچی گیوتینی ضایعات فلزی
- مرحله 1
به شدت از قوانین ایمنی کار با ماشین ابزار پیروی کنید و تجهیزات حفاظت فردی را طبق الزامات بپوشید.
قبل از کار، بررسی کنید که آیا تمام جنبههای تجهیزات عادی هستند. - مرحله 2
قبل از کار، بررسی کنید که آیا تمام جنبههای تجهیزات عادی هستند.
- مرحله 3
کار تغذیه پس از راهاندازی دستگاه باید توسط پرسنل ویژه انجام شود. قرار دادن اشیاء با مواد عالی در جعبه مواد اکیداً ممنوع است و نمیتوان فلزات با مواد عالی مانند فولاد ریل، کلاغها، سیلندرهای هیدرولیک، صفحات آهنی فوق ضخیم یا فولاد کوئنچ شده را برش داد. ورق فولادی بیش از حد، فولاد آلیاژی بالا و سایر اشیاء برای جلوگیری از آسیب تیغه.
- مرحله 4
پس از راهاندازی تجهیزات، باید به مدت 1-2 دقیقه بدون بار کار کند و صفحه لغزنده بالایی 2-3 بار در حرکت کامل حرکت کند. اگر صدای غیرعادی یا خرابی یافت شد، باید فوراً متوقف شود و خرابی برطرف شود و تنها پس از عادی شدن همه چیز میتواند کار کند.
- مرحله 5
کار باید تحت فرماندهی واحد یک نفر باشد تا اپراتور و پرسنل تغذیه و فشار دهنده هماهنگ باشند. کارگران نباید در حین کار دستگاه را ترک کنند.
- مرحله 6
با توجه به ضخامت، شکل و اندازه ورق مورد نظر برای خم شدن، حرکت لغزنده را تنظیم کرده و انتخاب قالب بالا و پایین و فشار خمش را تنظیم کنید. هنگام انتخاب اندازه قالب پایین و بررسی نیروی خمش قطعه کار، حتماً جدول نیروی خمش را در سمت راست ماشین ابزار بررسی کنید و نیروی خمش کاری نباید از نیروی اسمی بیشتر باشد.
- مرحله 7
اگر در حین کار قطعه کار یا قالب نادرست تشخیص داده شد، باید برای اصلاح متوقف شود. اصلاح با دست در حین کار اکیداً ممنوع است تا از آسیب دست جلوگیری شود.
- مرحله 8
پس از پایان کار بلافاصله برق را قطع کنید.
برای اطلاعات بیشتر در مورد قیچی گیوتینی ضایعات فلزی، لطفاً سایر صفحات وبسایت را بررسی کنید. اگر میخواهید دستگاههای ما را سفارش دهید، میتوانید اطلاعات خود را در وبسایت بگذارید و ما کارکنان فروش حرفهای خود را برای ارتباط با شما ترتیب خواهیم داد.