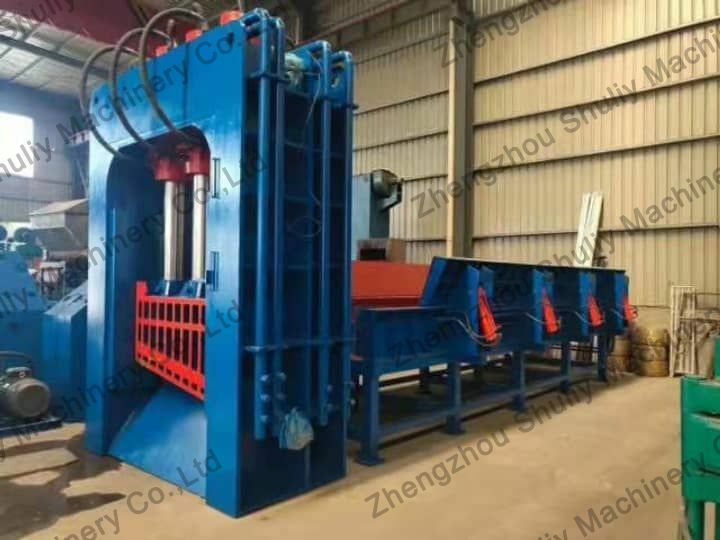
대형 유압 전단 및 절단 장비인 스크랩 금속 길로틴 전단(갠트리 전단기)은 주로 갠트리, 사일로, 유압 시스템 등으로 구성됩니다. 유압 갠트리 전단은 다양한 스크랩 철 처리 공장에 적합하며, 생활 폐금속, 공사 폐기물, 철거 폐기물, 앵글 채널 강, 파이프 및 기타 폐금속을 전단할 수 있습니다. 작동 방식은 자동 및 반자동 원격 제어로 나뉩니다. 갠트리 전단 사용자는 블레이드 교체 작업과 판금 길로틴 전단의 안전 작동 규정을 이해해야 합니다. 다음은 관련 일반 소개입니다.
고하중 스크랩 금속 길로틴 전단의 블레이드 재질
블레이드는 갠트리 전단 절단부의 주요 부품입니다. 당사에서 생산하는 갠트리 전단 블레이드는 담금질 및 단조, 재질 조정, 2차 담금질, 재질 테스트 및 공작 기계 정밀 가공을 거쳐 금속 전단에 사용하도록 장착됩니다. 블레이드 재질은 주로 H13, LD, SKD-11, D2, Cr12MoV, 6CrW2Si, 9CrSi, T8, T10 등으로 나뉩니다. 가공, 연삭 및 열처리 후 이러한 스크랩 금속 길로틴 전단의 경도는 HRC 50-63에 도달할 수 있습니다. 다른 재질로 만든 블레이드의 가격은 종종 다르며, 전단 성능과 적용 재질에도 차이가 있습니다.
전단 블레이드 교체 시 주의사항
블레이드를 선택한 후 갠트리 전단의 기존 블레이드를 교체해야 합니다. 교체 과정에서 블레이드 간극, 즉 가동 나이프와 고정 나이프의 전단 개구 간극을 조정하는 데 주의하십시오. 조정 시 먼저 상하 블레이드 간의 간극을 0.5mm로 조정한 다음, 시작부터 필러 게이지로 조정하여 블레이드 전체 길이의 간극을 기본적으로 일정하게 유지한 후 블레이드 가장자리를 제로 간극으로 되돌립니다. 그런 다음 사용자는 세심한 조정을 해야 합니다. 작동 중 주의 깊게 관찰하고 상하 블레이드가 물리지 않도록 하십시오. 날카로운 블레이드의 경우 절단된 판재 가장자리에 버(burr)가 있으면 상하 블레이드 간의 간극을 적절히 줄일 수 있습니다. 위의 조정을 통해 갠트리 전단 블레이드를 교체하고 간극을 합리적으로 조정할 수 있습니다.
스크랩 금속 길로틴 전단을 안전하게 작동하는 방법은?
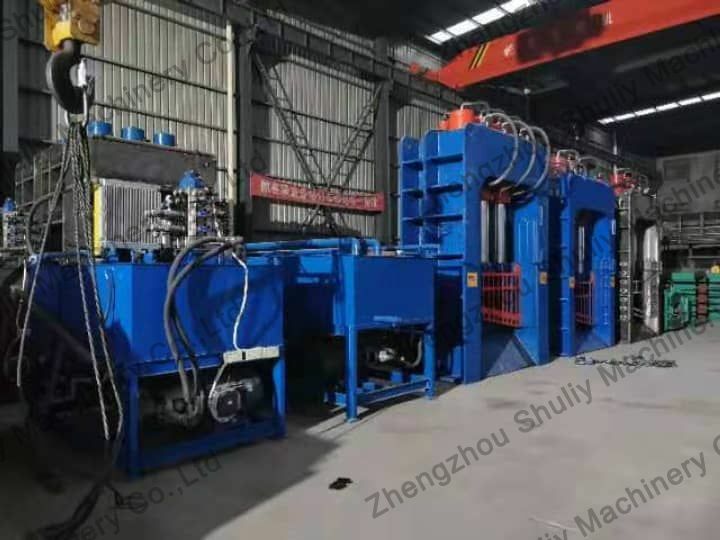
스크랩 금속 길로틴 전단의 안전 작동
- 1단계
공작 기계 작업자의 안전 작동 규칙을 엄격히 준수하고 요구에 따라 노동 보호 장비를 착용하십시오.
작업 전에 장비의 모든 측면이 정상인지 확인하십시오. - 2단계
작업 전에 장비의 모든 측면이 정상인지 확인하십시오.
- 3단계
기계 시동 후 투입 작업은 전담 인력이 수행해야 합니다. 우수한 재질의 물체를 재료 상자에 넣는 것은 엄격히 금지되며, 레일 강, 지렛대, 유압 실린더, 초고철판 또는 담금질 강과 같은 우수한 재질의 금속을 절단할 수 없습니다. 과도한 강판, 고급 합금강 및 기타 물체는 블레이드 손상을 방지하기 위해 피하십시오.
- 4단계
장비 시동 후 1-2분간 무부하 운전하고 상부 슬라이딩 플레이트가 전체 스트로크에서 2-3회 움직여야 합니다. 이상 음이나 고장이 발견되면 즉시 중지하고 고장을 제거한 후 모든 것이 정상일 때만 작업할 수 있습니다.
- 5단계
작업은 한 사람의 통일된 지휘 아래 이루어져야 하며, 작업자와 투입 및 압착 인력이 긴밀히 협력해야 합니다. 작업자는 작동 중 기계를 떠나서는 안 됩니다.
- 6단계
벤딩할 시트의 두께, 모양 및 크기에 따라 슬라이더의 스트로크를 조정하고 상하 금형 및 벤딩 압력 선택을 조정하십시오. 하부 금형의 크기를 선택하고 공작물의 벤딩력을 확인할 때는 공작 기계 오른쪽의 벤딩력 표를 반드시 확인해야 하며, 작업 벤딩력은 공칭력을 초과해서는 안 됩니다.
- 7단계
작동 중 공작물이나 금형이 잘못된 것으로 발견되면 중지하고 수정해야 합니다. 작동 중 손으로 수정하는 것은 엄격히 금지되며 손 부상을 방지합니다.
- 8단계
작업이 끝나면 즉시 전원을 끄십시오.
스크랩 금속 길로틴 전단에 대한 자세한 내용은 웹사이트의 다른 페이지를 확인하십시오. 당사 기계를 주문하려면 웹사이트에 정보를 남겨주시면 전문 영업 담당자가 연락드리겠습니다.