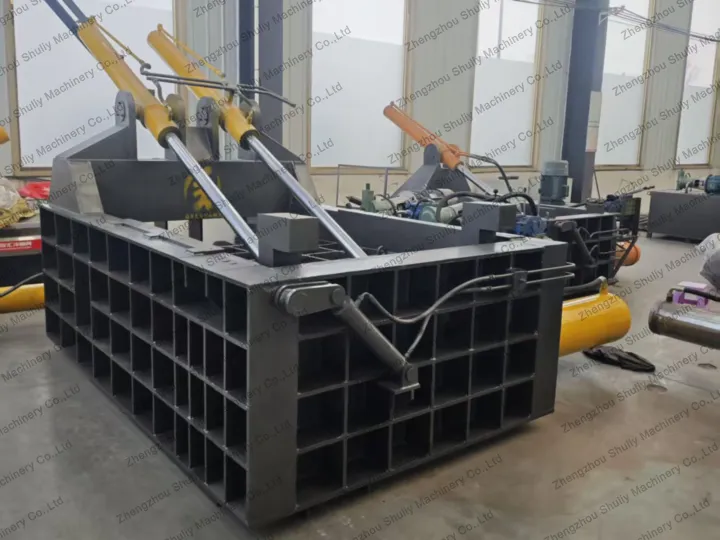
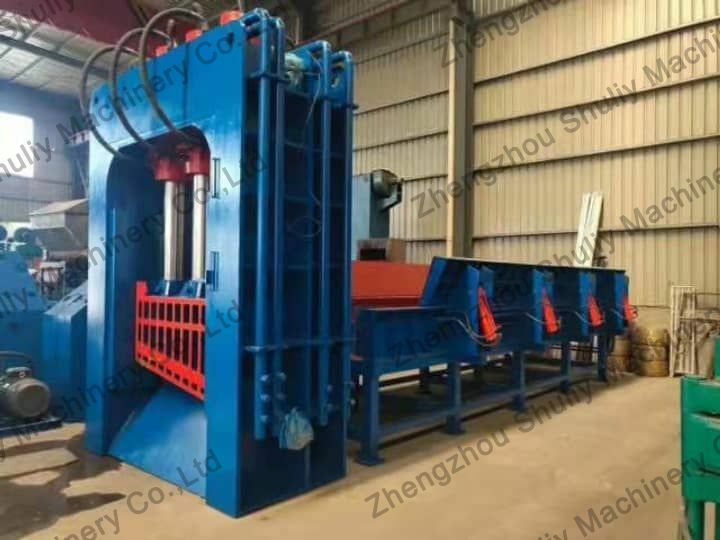
Sebagai peralatan ricih dan pemotong hidraulik berskala besar, gunting guillotine logam skrap (mesin ricih portal) terdiri daripada portal, silo, sistem hidraulik, dan sebagainya. Gunting portal hidraulik sesuai untuk pelbagai loji pemprosesan besi skrap dan boleh mericih logam sisa domestik, sisa kejuruteraan, sisa perobohan, keluli salur sudut, saluran paip, dan logam sisa lain. Mod operasi dibahagikan kepada kawalan jauh automatik dan separa automatik. Bagi pengguna gunting portal, adalah perlu untuk memahami operasi penukaran bilah dan spesifikasi operasi selamat gunting guillotine kepingan logam. Berikut adalah pengenalan umum yang berkaitan.
Bahan bilah gunting guillotine logam skrap tugas berat
Bilah adalah bahagian utama bahagian pemotongan gunting portal. Bilah gunting portal yang dihasilkan oleh syarikat kami dilengkapi untuk digunakan pada gunting logam selepas pelindapkejutan dan penempaan, modulasi bahan, pelindapkejutan sekunder, ujian bahan, dan kemasan alat mesin. Bahan bilah terutamanya dibahagikan kepada H13, LD, SKD-11, D2, Cr12MoV, 6CrW2Si, 9CrSi, T8, T10, dan lain-lain. Selepas pemesinan, pengisaran dan rawatan haba, kekerasan gunting guillotine logam skrap ini boleh mencapai HRC 50-63. Harga bilah yang diperbuat daripada bahan yang berbeza selalunya berbeza, dan terdapat juga perbezaan dalam prestasi ricih dan bahan yang sesuai.
Langkah berjaga-jaga untuk menukar bilah ricih
Setelah memilih bilah, bilah lama gunting portal perlu diganti. Dalam proses penggantian, perhatikan untuk melaraskan jurang bilah, iaitu, melaraskan jurang bukaan ricih pisau bergerak dan pisau tetap. Semasa pelarasan, mula-mula laraskan jurang antara bilah atas dan bawah kepada 0.5mm, kemudian laraskan dengan tolok perasa dari awal untuk memastikan jurang sepanjang keseluruhan bilah secara asasnya konsisten, kemudian kembalikan tepi bilah kepada jurang sifar. Kemudian pengguna perlu membuat pelarasan yang teliti. Perhatikan dengan teliti semasa operasi, dan jangan sekali-kali membuat bilah atas dan bawah menggigit. Untuk bilah tajam, jika terdapat duri pada tepi plat potong, jurang antara bilah atas dan bawah boleh dikurangkan dengan sewajarnya. Melalui pelarasan di atas, bilah mesin ricih portal boleh diganti dan jurang boleh diselaraskan secara munasabah.
Bagaimana mengendalikan gunting guillotine logam skrap dengan selamat?
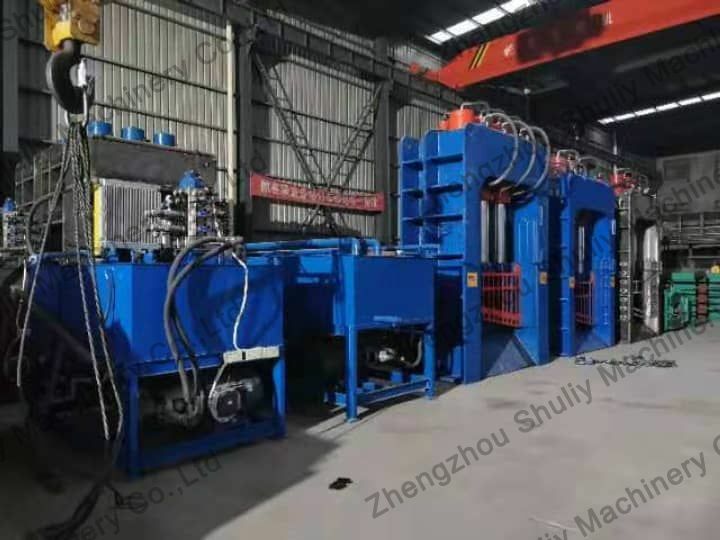
Operasi selamat gunting guillotine logam skrap
- Langkah 1
Patuhi dengan ketat peraturan operasi selamat pekerja alat mesin, dan pakai peralatan perlindungan buruh seperti yang dikehendaki.
Sebelum bekerja, periksa sama ada semua aspek peralatan adalah normal. - Langkah 2
Sebelum bekerja, periksa sama ada semua aspek peralatan adalah normal.
- Langkah 3
Kerja penyusuan selepas menghidupkan mesin mesti dikendalikan oleh kakitangan khas. Dilarang sama sekali meletakkan objek dengan bahan yang sangat baik ke dalam kotak bahan, dan tidak boleh memotong logam dengan bahan yang sangat baik, seperti keluli rel, linggis, silinder hidraulik, plat besi ultra-tebal, atau keluli terbaja. Plat keluli yang berlebihan, keluli aloi gred tinggi, dan objek lain untuk mengelakkan kerosakan bilah.
- Langkah 4
Selepas peralatan dihidupkan, ia harus berjalan tanpa beban selama 1-2 minit, dan plat gelongsor atas akan bergerak 2-3 kali dalam strok penuh. Jika sebarang bunyi atau kerosakan yang tidak normal ditemui, ia harus dihentikan dengan segera, dan kerosakan harus dihapuskan, dan ia boleh berfungsi hanya selepas semuanya normal.
- Langkah 5
Kerja harus di bawah perintah bersatu satu orang supaya pengendali dan kakitangan penyusuan dan penekanan bekerjasama rapat. Pekerja tidak boleh meninggalkan mesin semasa operasi.
- Langkah 6
Mengikut ketebalan, bentuk, dan saiz kepingan yang akan dibengkokkan, laraskan lejang peluncur dan laraskan pemilihan acuan atas dan bawah dan tekanan lenturan. Apabila memilih saiz acuan bawah dan memeriksa daya lenturan bahan kerja, pastikan untuk memeriksa jadual daya lenturan di sebelah kanan alat mesin, dan daya lenturan kerja tidak boleh lebih besar daripada daya nominal.
- Langkah 7
Jika bahan kerja atau acuan didapati tidak betul semasa operasi, ia harus dihentikan untuk pembetulan. Dilarang sama sekali membetulkan dengan tangan semasa operasi untuk mengelakkan kecederaan tangan.
- Langkah 8
Matikan kuasa dengan segera apabila kerja selesai.
Untuk maklumat lanjut mengenai gunting guillotine logam skrap, sila semak halaman lain di laman web. Jika anda ingin memesan mesin kami, anda boleh meninggalkan maklumat anda di laman web, dan kami akan mengatur kakitangan jualan profesional kami untuk berhubung dengan anda.